جدول سایز مته برای قلاویزکاری
نمودار اندازه قلاویز، فهرستی از قلاویزهای اندازه استاندارد را ارائه میدهد که قطر و فاصله رزوه را برای اندازههای اینچی و متریک مشخص میکند. معادل اعشاری قطرها به دو واحد امپریالیستی (اینچی) و متریک (میلیمتر) نشان داده شدهاند. اندازههای امپریالیستی بر حسب اینچ و اندازههای متریک بر حسب میلیمتر و پس از حرف “M” ذکر میشوند. مقدار اندازه پیچ مربوط به قطر بزرگتر است. گام یا فاصله رزوهها، که ممکن است درشت یا ریز باشد، بعد از اندازه قطر آورده میشود. در سیستمهای اینچی، از تعداد رزوه در هر اینچ استفاده میشود و سیستم متریک از فاصله میلیمتر بین دو رزوه مجاور استفاده میکند. گام رزوه فاصله بین رزوهها است که در واحد میلیمتر یا اینچ بیان میشود.
برای تولید یک رزوه داخلی استاندارد، ابتدا باید سوراخی با قطر مشخص ایجاد کرد و سپس با قلاویز، دندههای رزوه را در آن تولید نمود. قطر این سوراخ اولیه (همان سایز مته) نباید بهطور تصادفی انتخاب شود؛ اگر سوراخ بزرگتر از حد استاندارد باشد، عمق دندهها کم شده و درگیری بین پیچ و رزوه کاهش مییابد. اگر سوراخ کوچکتر از حد استاندارد باشد، قلاویز قادر به برادهبرداری نبوده و احتمال گیر کردن یا شکستن آن افزایش مییابد. راه حل مناسب برای انتخاب قطر مته مناسب استفاده از جدول سایز مته برای قلاویزکاری طبق نمونههای زیر است.
1. جدول مته قلاویزکاری برای رزوههای متریک (میلیمتر)
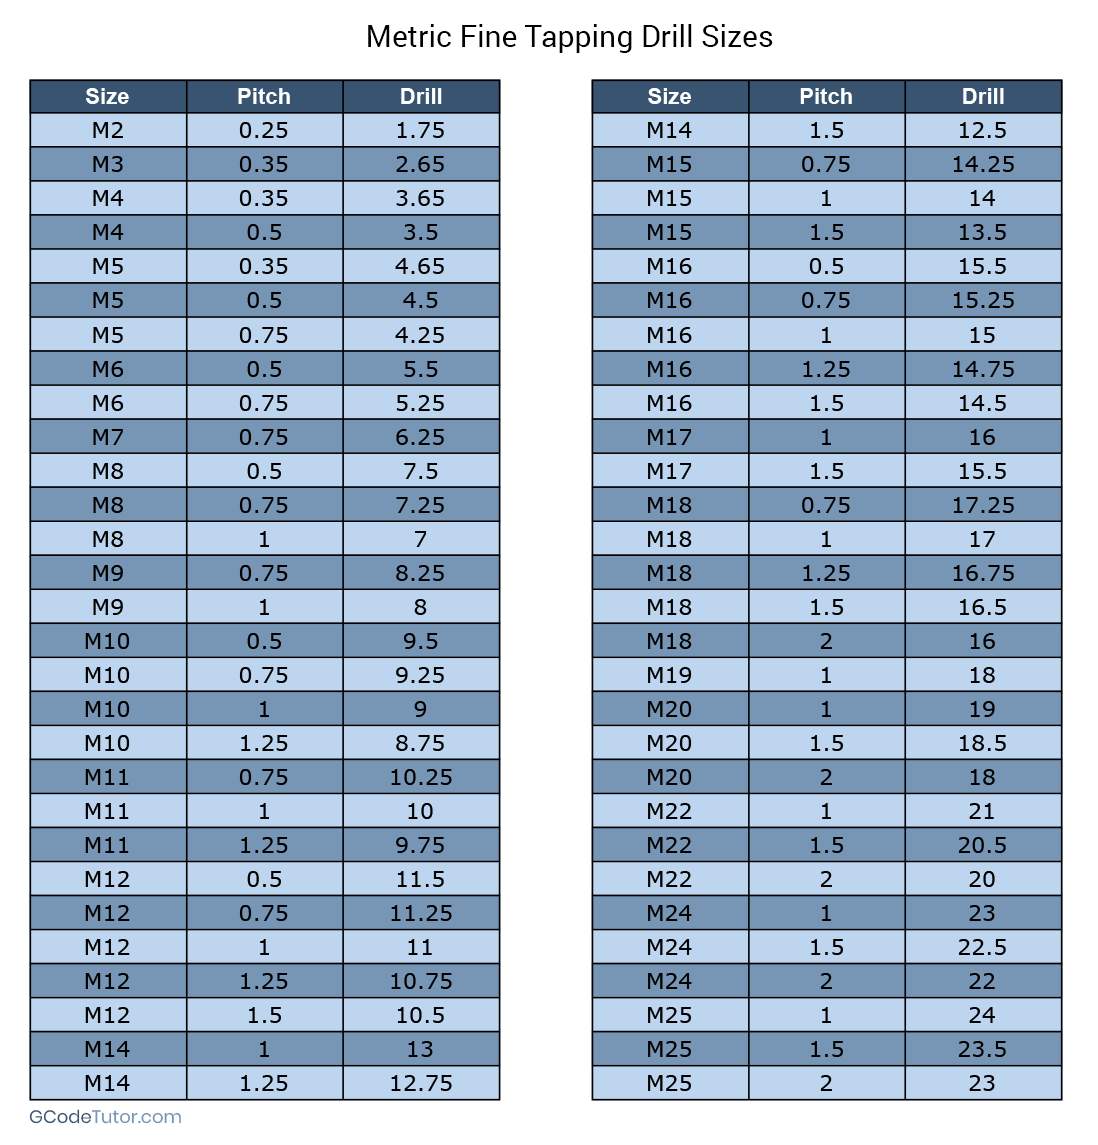
رزوههای متریک (با علامت اختصاری M و بدون ذکر گام) رایجترین نوع رزوه در صنعت هستند. در این رزوهها، گام بر اساس قطر اسمی تعیین شده و در استاندارد ISO 724 مشخص گردیده است. زاویه رزوه در تمام رزوههای متریک ۶۰ درجه است. تعیین سایز مته برای قلاویزکاری صحیح رزوههای متریک این است که قطر اصلی قلاویز منهای گام را در نظر بگیرید. برای مثال، در رزوه M10 با گام ۱.۵ میلیمتر، سایز مته مناسب برابر است با ۸.۵ میلیمتر. این فرمول قطر جزئی رزوه پیچ را در اختیار ما قرار میدهد. نمودارهای زیر سایز مته برای قلاویزکاری را برای رزوههای متریک نشان میدهد.
1.1. جدول مته قلاویزکاری برای رزوههای متریک درشت

2.1. جدول مته قلاویزکاری برای رزوههای متریک دنده ریز
2. جدول مته قلاویزکاری برای رزوههای اینچی یکپارچه
رزوههای یکپارچه با زاویه ۶۰ درجه هستند. این نوع رزوهها، رایجترین نوع رزوه در اتصالات عمومی صنعتی در کشورهای دارای استاندارد اینچی محسوب میشود. در این رزوهها، گام بر اساس تعداد دنده در هر اینچ (TPI) بیان میشود. یک قاعدهی سرانگشتی خوب برای انتخاب متهی قلاویزکاری در رزوههای اینچی، استفاده از ۸۵ درصد قطر نامی برای رزوهی درشت و ۹۰ درصد قطر نامی برای رزوهی ریز است. توجه داشته باشید که این قاعده برای رزوههایی با قطر نامی کمتر از ۱ اینچ کاربرد دارد. برای اندازههای بزرگتر، نسبت تغییر میکند و بهتر است از جدول مرجع مانند جدولهای ارائهشده در این صفحه استفاده شود.
1.2. جدول مته قلاویزکاری برای رزوههای UNC

2.2. جدول مته قلاویزکاری برای رزوههای دنده ریز UNF

3. دانلود PDF جدول سایز مته برای قلاویزکاری
دانلود PDF جدول سایز مته برای قلاویزکاری