1. ریزسنج یا همان میکرومتر – راهنمای جامع و تخصصی
1.1. ریزسنج چیست؟
ریزسنج یا میکرومتر یک ابزار اندازهگیری دقیق است که برای بررسی ابعاد خطی کوچک با دقت و تکرارپذیری عالی به کار میرود. این ابزار به طوری طراحی شده است که قطعات را با فشار تماس کنترلشده اندازهگیری کند و در نتیجه نتایج اندازهگیری پایدار و یکنواخت را تضمین نماید. ریزسنجها معمولاً در دو نوع مکانیکی و دیجیتال موجود هستند و بهطور گسترده در بازرسی دقیق استفاده میشوند.
در ساخت و تولید، ریزسنجها نقش مهم در بررسی ابعاد قطعه در حین تولید و کنترل کیفیت دارند. معمولاً از آنها برای اندازهگیری موارد زیر استفاده میشود:
- قطر خارجی شفتها، پینها، نشیمنگاههای بلبرینگ و برجستگیهای استوانهای
- ضخامت مواد مانند ورقها، ریبها، پلهها یا دیوارههای نازک
- عمق یا ابعاد داخلی هنگام استفاده از ریزسنج عمقسنج یا ریزسنج داخلسنج
2.1. کاربرد ریزسنج
از ریزسنج برای اندازهگیری ابعاد بسیار کوچک با دقت بالا استفاده میشود. معمولاً در ماشینکاری و بازرسی برای تأیید اینکه قطعات تلورانسهای موجود در نقشههای مهندسی را برآورده میکنند، به کار میرود. چون ریزسنجها فشار تماس پایدار و تفکیکپذیری ریز ارائه میدهند، برای بازرسی ابعاد در ماشینکاری CNC ضروری هستند.
- اندازهگیری قطرهای خارجی
یکی از رایجترین کاربردهای ریزسنج، اندازهگیری قطر خارجی قطعات استوانهای مانند شفتها، پینها، گردنههای بلبرینگ و برجستگیهای دقیق است. ماشینکاران اغلب از ریزسنج خارجسنج برای تأیید اینکه قطر یک شفت در تلورانس موردنیاز پیش از مونتاژ قرار دارد، استفاده میکنند.
- اندازهگیری ضخامت مواد
ریزسنجها اغلب برای اندازهگیری ضخامت موادی مانند ورقهای فلزی، قطعات پلاستیکی، صفحات، ریبها یا دیوارههای نازک استفاده میشوند. چون سطوح اندازهگیری فشار تماس کنترلشده اعمال میکنند، ابزار میتواند حتی برای قطعات نازک یا ظریف اندازهگیریهای پایدار و تکرارپذیر ارائه دهد.
- بازرسی ابعاد داخلی
هنگام استفاده از نوع مناسب، ریزسنجها میتوانند ابعاد داخلی را نیز اندازهگیری کنند. ریزسنجهای داخلسنج معمولاً برای اندازهگیری قطر حفرهها، سوراخها و محفظههای بلبرینگ به کار میروند. این امر به مهندسان اجازه میدهد تأیید کنند که ویژگیهای داخلی با مشخصات طراحی مطابقت دارند.
- اندازهگیری ویژگیهای عمقی
ریزسنجهای عمقسنج برای اندازهگیری عمق شیارها، سوراخهای پلهدار یا سوراخهای کور طراحی شدهاند. این اندازهگیریها برای تأیید عملیات ماشینکاری مانند فرزکاری یا سوراخکاری مهم هستند.
- بررسی تلورانسها
ریزسنجها بهویژه زمانی مفید هستند که قطعات به کنترل ابعادی سختگیرانه نیاز دارند. بسیاری از ریزسنجها قدرت تفکیک اندازهگیری ۰٫۰۱ میلیمتر یا حتی ۰٫۰۰۱ میلیمتر را ارائه میدهند و بنابراین برای وظایف بازرسی دقیق در تولید با دقت بالا مناسباند. میکرومترها به مهندسان میکنند تا اطمینان حاصل کنند که قطعات الزامات طراحی را برآورده میکنند.
3.1. نحوه عملکرد ریزسنج
در ماشینکاری دقیق و کنترل کیفیت، درک نحوه کار ریزسنج ضروری است. دقت آن از یک مکانیزم پیچی دقیق مهندسی میآید که چرخش را به جابهجایی خطی تبدیل میکند. حتی ریزسنجهای دیجیتال نیز بر همین پایه مکانیکی متکی هستند. وقتی مهندسان این اصل را درک کنند، میتوانند به قرائتها اعتماد کنند و خطاهای احتمالی مانند سایش و لقی را تشخیص دهند.
4.1. اجزای اصلی ریزسنج
- قاب
قاب، بدنه صلب و C شکلی است که سیستم اندازهگیری را کنار هم نگه میدارد. این قسمت همراستایی بین فک ثابت و فک متحرک را حفظ میکند و پایداری ساختاری لازم برای اندازهگیری دقیق را فراهم میآورد.
- فک ثابت
فک ثابت سطح اندازهگیری ثابتی است که قطعه کار در یک سمت ابزار با آن تماس پیدا میکند. این سطح، نقطه مرجع اصلی برای هر اندازهگیری است. چون فک ثابت مستقیماً با سطح قطعه تماس دارد، آلودگیهایی مانند پلیسه، گردوغبار، لایه روغن یا باقیمانده آبکاری میتوانند خطای اندازهگیری ایجاد کنند. تمیز و سالم نگهداشتن فک ثابت برای بهدستآوردن نتایج قابلاعتماد ضروری است.
- فک متحرک
فک متحرک سطح اندازهگیری متحرکی است که با چرخش غلاف چرخان به سمت فک ثابت پیش میرود. این قسمت، سطح تماس قابلتنظیمی را فراهم میکند که برای گرفتن قطعه کار در حین اندازهگیری استفاده میشود.
- پوسته ثابت
پوسته ثابت مقیاس اصلی اندازهگیری میکرومتر است. این قسمت علامتهای مرجعی را فراهم میکند که برای خواندن مقدار اصلی بعد استفاده میشوند. این علامتها افزایشهای اندازهگیری بزرگتر را نشان میدهند، در حالی که مقیاس پوسته متحرک، زیربخشهای ریزتر را برای خواندن دقیق فراهم میکند.
- پوسته متحرک
پوسته متحرک برای حرکت فک متحرک به جلو یا عقب استفاده میشود. با چرخیدن آن، مقیاس متحرک افزایشهای کسری اندازهگیری را نشان میدهد. چرخش نرم پوسته متحرک، موقعیتدهی دقیق فک متحرک را ممکن میکند و به کاربران اجازه میدهد ابعاد را با قدرت تفکیک بالا اندازهگیری کنند.
- جغجغه
جغجغه نیروی اندازهگیری اعمالشده به قطعه را کنترل میکند. وقتی فشار تماس صحیح حاصل شد، جغجغه میلغزد تا از سفتشدن بیشتر جلوگیری کند. این مکانیزم نیروی اندازهگیری یکنواخت را تضمین میکند؛ این موضوع هنگام اندازهگیری دیوارههای نازک، مواد نرم یا سطوح صیقلی که فشار بیشازحد میتواند قرائت را تحریف کند، حیاتی است.
- مهره قفل کننده
قفل فک متحرک به کاربر اجازه میدهد پس از تماس فک متحرک با قطعه، موقعیت اندازهگیری را نگه دارد. این ویژگی وقتی مفید است که باید اندازهگیری ثبت شود یا ریزسنج پیش از خواندن مقیاس از قطعه جدا شود.

5.1. انواع ریزسنج
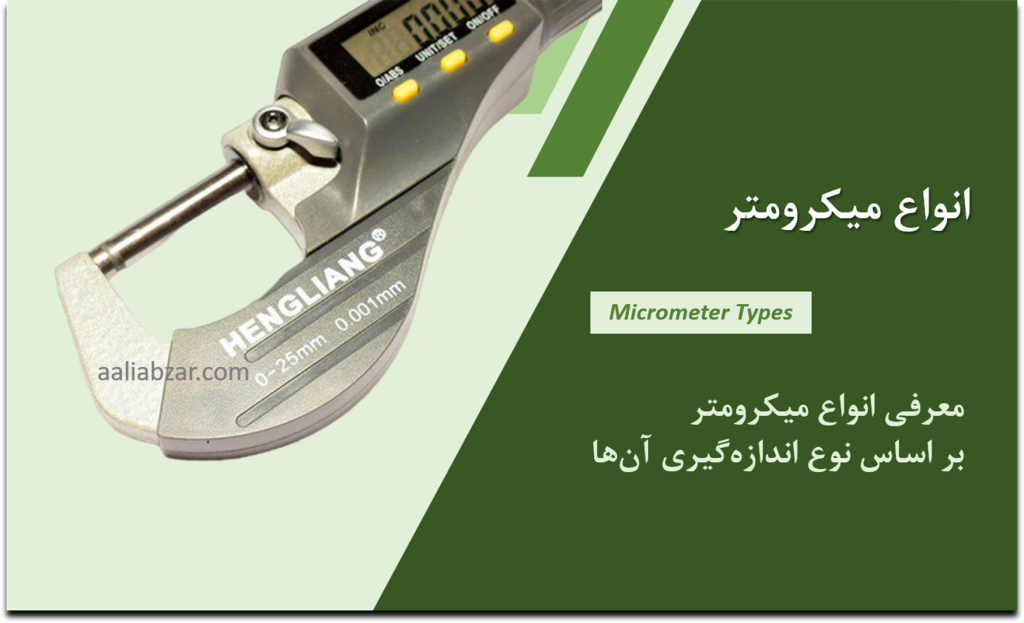
ریزسنجهایی که در بازرسی دقیق استفاده میشوند، معمولاً به انواع مختلفی تقسیم میشوند که هر کدام برای وظایف اندازهگیری خاصی در ماشینکاری CNC طراحی شدهاند. این میکرومترها به مهندسان اجازه میدهند قطرهای خارجی، حفرههای داخلی، عمقها، رزوهها و سطوح پیچیده را با دقت اندازهگیری کنند. انتخاب نوع درست، دقت اندازهگیری، تکرارپذیری و کارایی بازرسی را بهبود میبخشد. برای مطالعه بیشتر در مورد انواع میکرومتر اینجا کلیک کنید.
6.1. روش خواندن ریزسنج
قرائت درست ریزسنج به یک ترتیب یکنواخت نیاز دارد. حتی با ابزاری کالیبرهشده، قرارگیری نادرست قطعه، نیروی اندازهگیری بیشازحد یا خواندن اشتباه مقیاس میتواند خطای اندازهگیری ایجاد کند. قرائتها باید همیشه به یک ترتیب انجام شوند: ابتدا مقیاس غلاف مدرج برای بعد اصلی تفسیر شود، سپس قرائت غلاف چرخان برای افزایش ریز به آن اضافه شود. یک فرایند معمول قرائت شامل سه مرحله است:
- بعد اصلی را روی مقیاس غلاف مدرج بخوانید.
آخرین علامت کامل میلیمتری قابلمشاهده در سمت چپ خط مرجع را شناسایی کنید. این مقدار، ارزش پایه اندازهگیری را نشان میدهد.
- اگر علامت ۰٫۵ میلیمتر از خط مرجع عبور کرده است، آن را اضافه کنید.
اگر علامت نیممیلیمتر فراتر از خط مرجع دیده میشود، ۰٫۵ میلیمتر دیگر را نیز در قرائت لحاظ کنید.
- قرائت غلاف چرخان را اضافه کنید.
مقیاس غلاف چرخان، افزایش اندازهگیری ریز را فراهم میکند که در یک میکرومتر متریک معمولاً ۰٫۰۱ میلیمتر برای هر تقسیم است. علامت غلاف چرخان را با خط مرجع منطبق کنید تا مقدار اعشاری مشخص شود.
برای مثال، اگر مقیاس غلاف مدرج ۱۲ میلیمتر را نشان دهد، علامت ۰٫۵ میلیمتر دیده شود و غلاف چرخان روی تقسیم ۲۸ منطبق باشد، اندازهگیری نهایی به این صورت محاسبه میشود:
10mm + 0.5 mm + 0.16 mm = 10.66 mm

7.1. رایجترین خطاهای اندازهگیری با ریزسنج
- قرارگیری نادرست قطعه
قطعه کار بهطور کامل بین فک ثابت و فک متحرک قرار نمیگیرد و در نتیجه سطوح تماس ناهمنواخت میشوند. این امر مانع از اندازهگیری بعد واقعی توسط میکرومتر میشود و اغلب قرائتهای ناپایدار یا ناهممنواخت ایجاد میکند.
- اندازهگیری با پلیسه یا آلودگی سطحی
پلیسه، لایه مایع خنککننده، باقیمانده روغن یا ذرات سطحی میتوانند از تماس صحیح بین سطوح اندازهگیری و قطعه جلوگیری کنند. حتی آلودگی سطحی بسیار کوچک نیز میتواند قرائتها را چند میکرون جابهجا کند.
- بیشازحد سفتکردن فک متحرک
اعمال نیروی بیشازحد بهجای استفاده از توقف جغجغهای یا غلاف چرخان اصطکاکی میتواند سطح قطعه را کمی فشرده کند. این کار دقت اندازهگیری را کاهش میدهد و میتواند قرائتها را بهویژه روی مقاطع نازک یا مواد نرمتر تحریف کند.
- نادیدهگرفتن علامت ۰٫۵ میلیمتر روی غلاف مدرج
برخی اپراتورها هنگام خواندن مقیاس، درجهبندی نیممیلیمتر روی غلاف میکرومتر را نادیده میگیرند. این اشتباه بهراحتی میتواند در اندازهگیری دستی، خطاهای ابعادی قابلتوجهی ایجاد کند.
- اشتباه در خواندن خط شاخص غلاف چرخان
همراستایی نادرست بین مقیاس غلاف چرخان و خط شاخص مرجع میتواند به تفسیر اشتباه اندازهگیری منجر شود. حتی اشتباهات کوچک در قرائت نیز ممکن است چند میکرون خطا ایجاد کنند.
- اندازهگیری قطعات پیش از تثبیت دمایی
قطعاتی که بلافاصله پس از ماشینکاری اندازهگیری میشوند ممکن است هنوز گرمای ناشی از عملیات برش را نگه داشته باشند. چون فولاد به ازای هر متر و هر درجه سلسیوس حدود ۱۱ میکرون منبسط میشود، حتی اختلاف دمای کوچک نیز میتواند بر قرائت نهایی اثر بگذارد.
8.1. تفاوت ریزسنج و کولیس
مهمترین تفاوت ریزسنج و کولیس در دقت اندازهگیری است. دقت کولیس معمولاً ۰٫۰۲ میلیمتر است، در حالی که دقت ریزسنج به ۰٫۰۱ تا ۰٫۰۰۱ میلیمتر میرسد. از سوی دیگر، کولیس محدوده اندازهگیری وسیعتری دارد و استفاده از آن سریعتر و راحتتر است. برای مطالعه بیشتر اینجا کلیک گمید.
9.1. ریزسنج دیجیتال و معمولی
ریزسنجهای دیجیتال دارای صفحه نمایش LCD هستند که خواندن اندازه را آسانتر و سریعتر میکند. این مدلها قابلیت تغییر واحد بین میلیمتر و اینچ و تنظیم صفر در هر موقعیتی را دارند. با این حال، نوع معمولی (عقربهای یا ورنیهای) به دلیل استحکام بیشتر و نبود نیاز به باتری، همچنان میان حرفهایها محبوب هستند. مدلهای دیجیتال دقت بالاتری دارند اما در برابر ضربه حساستر و گرانتر هستند.