

1. تیغ فرز انگشتی کارباید؛ انواع و کاربردها
تیغ فرز انگشتی کارباید یکی از ابزارهای پرکاربرد در فرزکاري CNC است که برای ایجاد شیار، کفتراشی، فرمدهی، خشنکاری و پرداخت سطوح مختلف استفاده میشود. این ابزارها از نظر شکل نوک، تعداد فلوت، قطر، طول کارگیر، زاویه مارپیچ و نوع پوشش در مدلهای مختلف و از جنس کارباید تنگستن تولید میشوند.
فرز انگشتی کارباید به دلیل سختی و مقاومت سایشی بالاتر نسبت به بسیاری از ابزارهای فولادی، در بسیاری از عملیات ماشینکاری با سرعتهای برش بالاتر مورد استفاده قرار میگیرد. البته انتخاب آن باید بر اساس جنس قطعه کار، نوع عملیات، مشخصات دستگاه و پارامترهای برش انجام شود. در این مقاله با انواع تیغ فرز انگشتی کارباید، اجزای هندسی، کاربرد هر نوع و مهمترین نکاتی که هنگام انتخاب و خرید این ابزار باید در نظر بگیرید آشنا میشویم.
1.1. تیغ فرز انگشتی کارباید چیست؟
تیغ فرز انگشتی کارباید ابزاری برشی است که در دستگاههای فرز و بهخصوص ماشینهای CNC برای برداشتن مواد از سطح قطعه و ایجاد هندسه موردنظر استفاده میشود. کارباید تنگستن سختی و مقاومت سایشی بالایی دارد و به همین دلیل فرزهای انگشتی کارباید در کاربردهای دقیق و با سرعت بالا مورد استفاده قرار میگیرند.
با این حال، سختی بالاتر به معنی مقاوم بودن ابزار در برابر هر نوع شرایط کاری نیست. کارباید در برابر ضربه و شرایط نامناسب ماشینکاری میتواند حساس باشد؛ بنابراین انتخاب هندسه مناسب و تنظیم صحیح پارامترهای برش اهمیت زیادی دارد.
2.1. انواع تیغ فرز انگشتی کارباید
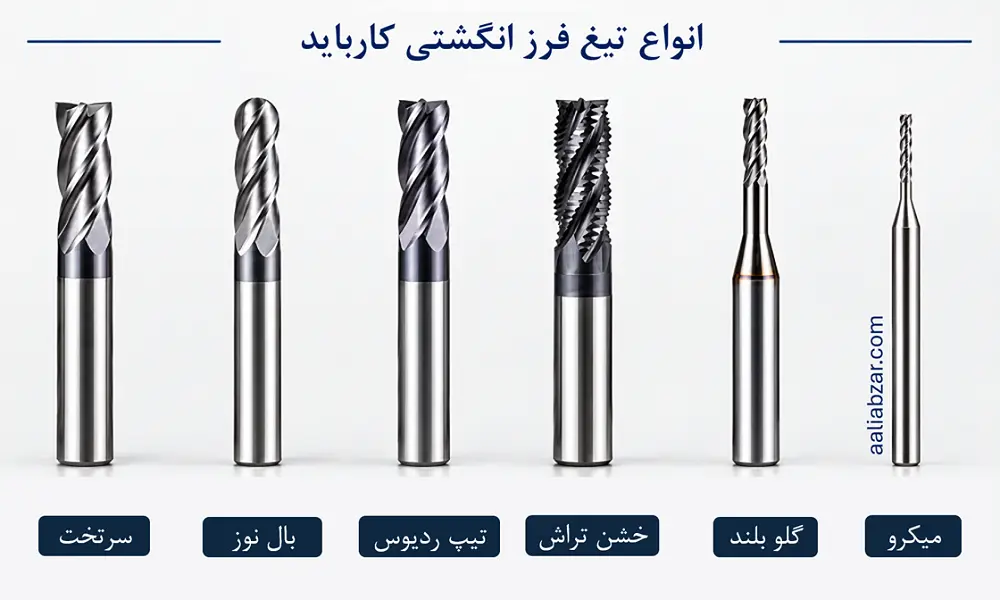
سه نوع از رایجترین دستهبندی فرزهای انگشتی کارباید با توجه به شکل انتهای ابزار عبارتاند از:
1.2.1. فرز انگشتی سرتخت
فرز انگشتی سرتخت دارای انتهای تخت است و برای ایجاد شیار، پله، کف تخت و ماشینکاری سطوح مسطح کاربرد دارد و در عملیات خشنکاری و پرداخت نیز استفاده میشود.
2.2.1. فرز انگشتی سرکروی یا بال نوز
فرز انگشتی سرکروی یا دارای نوک نیمکروی است. این شکل باعث میشود ابزار برای ماشینکاری سطوح منحنی و فرمهای سهبعدی مناسب باشد.
3.2.1. فرز انگشتی تیپ ردیوس
در فرز انگشتی تیپ ردیوس، قسمت انتهایی ابزار تخت است اما گوشههای آن دارای شعاع مشخص هستند. گرد بودن قسمت انتهایی ابزار به توزیع یکنواخت نیروهای برشی در گوشه قطعه کار کمک میکند و مانع از تمرکز تنش برش در این قسمتها میشود.
3.1. مشخصات مهم تیغ فرز انگشتی کارباید
شناخت مشخصات هندسی ابزار برای انتخاب فرز مناسب اهمیت زیادی دارد. مهمترین پارامترها عبارتاند از:
1.3.1. قطر برش یا سایز تیغ فرز انگشتی
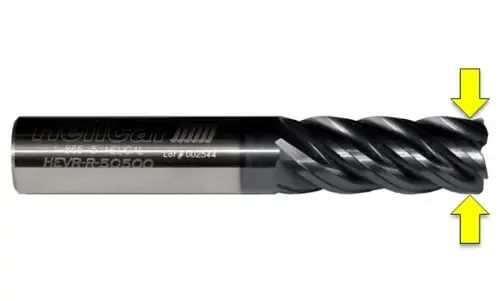
قطر برش، قطر اسمی قسمت برنده ابزار است. قطر برش اولین چیزی است که ماشینکاران هنگام انتخاب ابزار برای کار خود به آن توجه میکنند. این قسمت به قطر دایرهای اشاره دارد که توسط لبههای برش هنگام چرخش ابزار تشکیل میشود. فرزهای با قطر کوچک برای ایجاد جزئیات و ماشینکاری فضاهای محدود مناسبتر هستند، در حالی که قطرهای بزرگتر معمولاً برای برداشت حجم بیشتری از ماده استفاده میشوند.
2.3.1. تعداد شیار
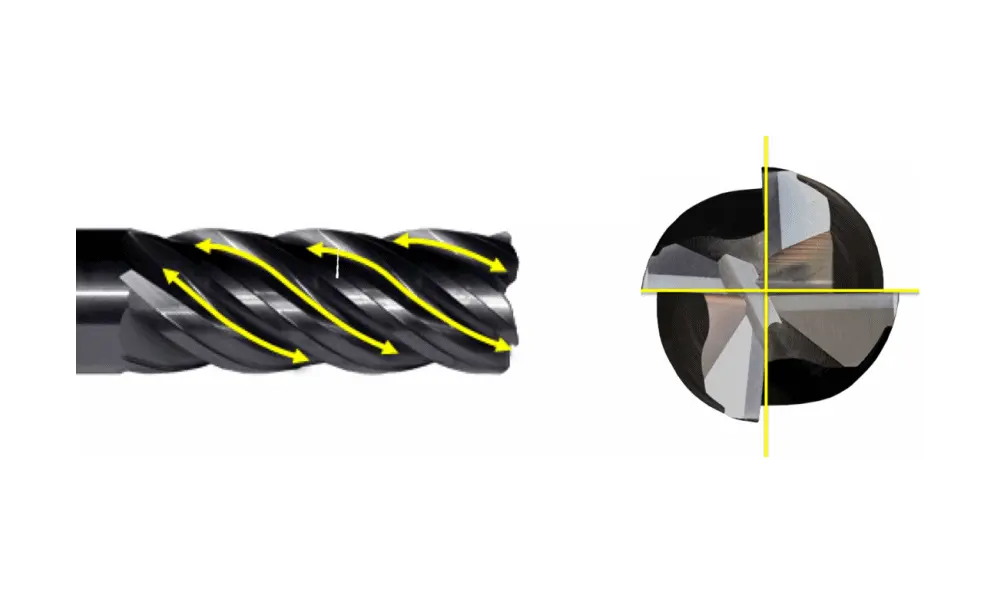
شیارها فرورفتگیهای مارپیچ در ابزار هستند که امکان تشکیل براده و تخلیه آن را فراهم میکنند. به بیان ساده، شیار بخشی از تیغ فرز انگشتی است که به آن اجازه میدهد تا لبه برش خود را تشکیل دهد.
به طور کلی، هرچه تعداد شیار کمتر باشد، عمق و فضای خالی بین لبههای برش بیشتر است. این فضای خالی بر استحکام ابزار تأثیر میگذارد، اما اجازه میدهد تا برادههای بزرگتر با عمق برش سنگینتر تشکیل شوند که برای کار بر روی مواد نرم مانند آلومینیوم ایدهآل هستند. هنگام ماشینکاری مواد سختتر مانند فولاد، اغلب از تعداد شیارهای بالاتر استفاده میشود.
البته نمیتوان گفت هر ابزار دو شیار برای آلومینیوم و هر ابزار چهار فلوت برای فولاد مناسب است. انتخاب تعداد فلوت باید با توجه به جنس قطعه، قطر ابزار، عمق و عرض برش، سرعت اسپیندل و نرخ پیشروی انجام شود.
3.3.1. قطر ساقه
قطر ساقه عبارت است از عرض انتهای غیر برشی ابزار که توسط نگهدارنده ابزار (کولت فشنگی گیر) نگه داشته میشود. هنگام خرید باید اطمینان حاصل شود که قطر ساقه با کولت دستگاه مطابقت دارد. عدم تطابق ساقه و نگهدارنده میتواند باعث ایجاد مشکلاتی مانند لنگی ابزار، کاهش دقت، لرزش و حتی آسیب به ابزار یا قطعه شود.
4.3.1. طول کل
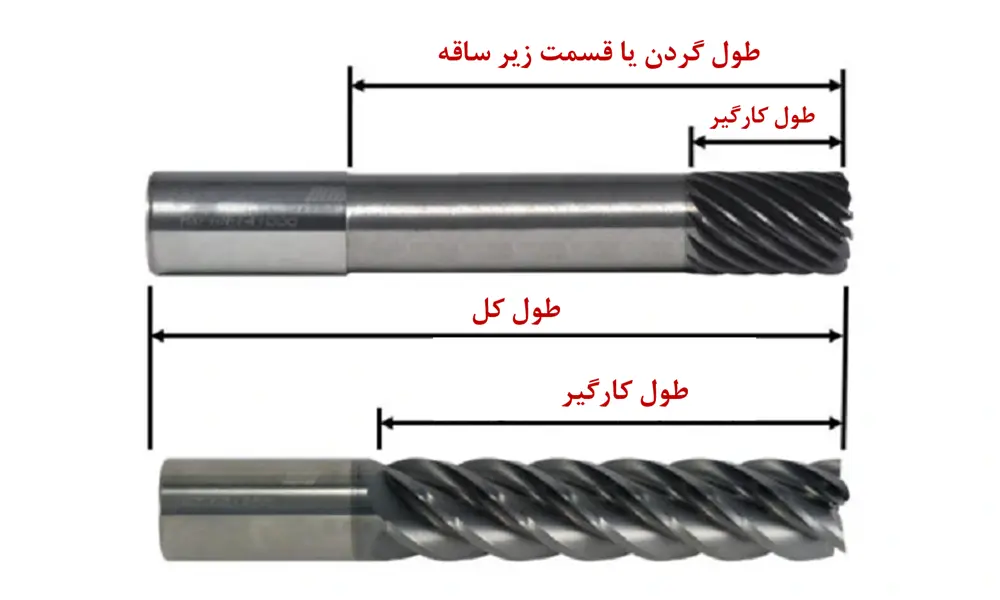
طول کل اندازه خطی بین دو انتهای محوری ابزار است. این طول با طول کارگیر که برابر اندازه محوری عمق برش است، متفاوت است. طول برش سایر قسمتهای ابزار مانند ساقه آن را شامل نمیشود.
5.3.1. طول کارگیر
طول قسمت مؤثر برش ابزار است. انتخاب طول کارگیر باید با توجه به عمق ماشینکاری انجام شود. استفاده از ابزاری با طول کارگیر بیش از نیاز، همیشه مزیت محسوب نمیشود؛ زیرا افزایش طول کارگیر احتمال لرزش و شکستن ابزار را افزایش میدهد.
6.3.1. طول گردن یا قسمت زیر ساقه
در برخی فرزهای انگشتی، قسمت بین ساقه و بخش برنده با قطر یا هندسه متفاوت طراحی میشود تا ابزار بتواند به نواحی عمیقتر یا دشوارتر قطعه دسترسی داشته باشد. طول زیر ساقه همان طول قسمت گلویی تا پایین انتهای برش ابزار است. این قسمت فضایی را برای تخلیه برادهها فراهم میکند و از سایش ساقه در کاربردهای فرزکاری عمیق جلوگیری میکند.
7.3.1. زاویه مارپیچ
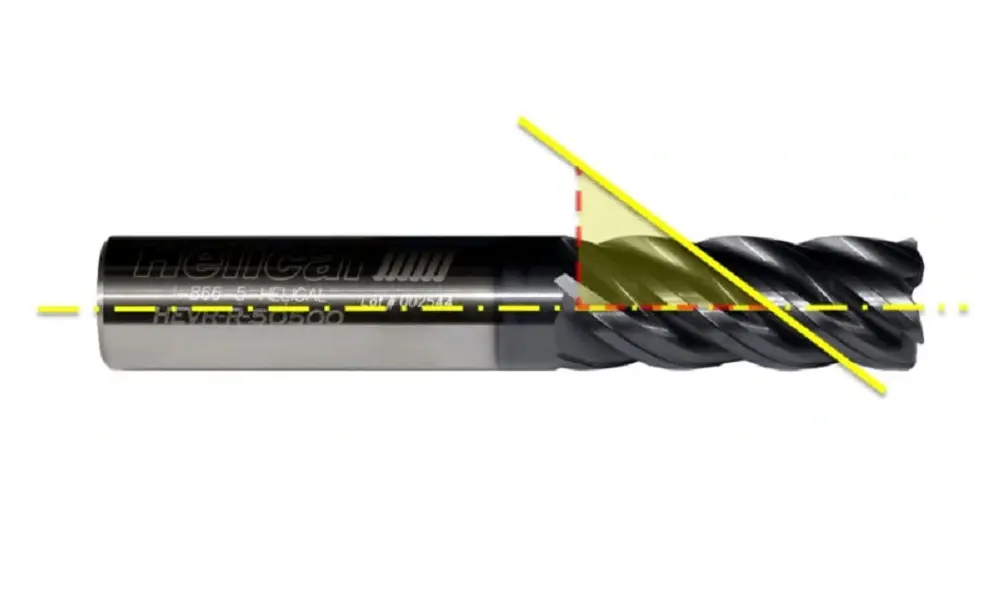
به زاویهای که بین خط مرکزی ابزار و یک خط مستقیم مماس در امتداد لبه برش ایجاد میشود، زاویه مارپیچ گفته میشود. زاویه مارپیچ بزرگتر (45 درجه) برای پرداخت سطح استفاده میشود. زاویه مارپیچ کوچکتر (35 درجه) لبه برش قوی تر ایجاد میکند و برای سختترین کاربردها بهینه است.
یک زاویه مارپیچ متوسط (40 درجه) برای انجام عملیات خشن کاری، شیارزنی و پرداخت مناسب است. در برخی از تیغ فرزهای انگشتی از زاویه مارپیچ متغیر بین شیارها استفاده میشود. این طراحی میتواند با تغییر زمانبندی درگیری شیارها، برخی ارتعاشات ماشینکاری را کاهش میدهد و از پدیده چتر جلوگیری میکند.
8.3.1. گام مارپیچ
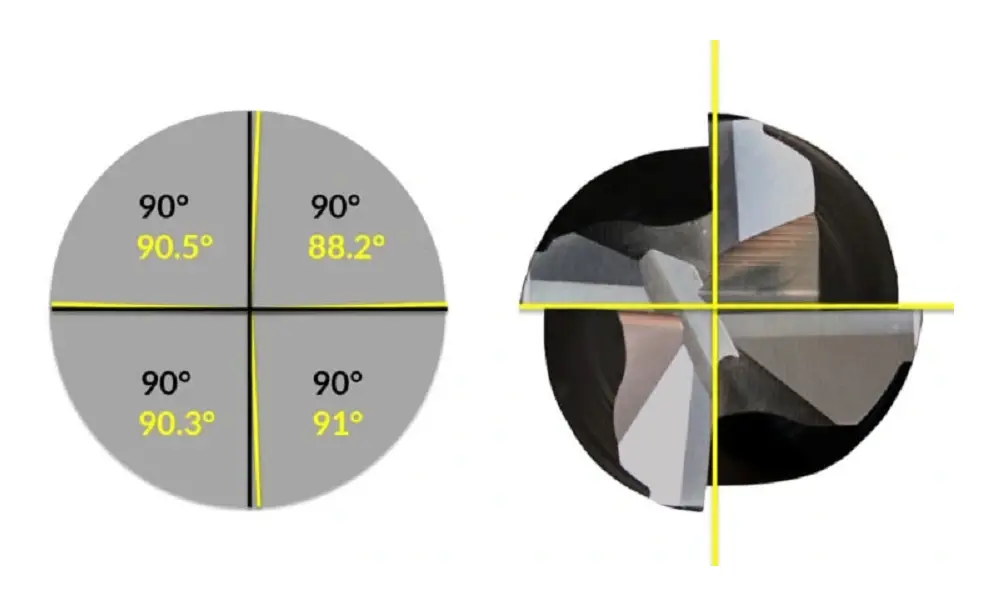
گام مارپیچ درجه جدایی شعاعی بین لبههای برش در یک نقطه معین در طول برش است که بیشتر در انتهای تیغ فرز انگشتی سرتخت قابل مشاهده است. با استفاده از یک ابزار 4 فلوت با گام یکنواخت هر فلوت 90 درجه از هم جدا میشود. مانند فرزهای مارپیچ متغیر، ابزارهای گام متغیر دارای فاصله فلوت غیر ثابت هستند که به شکستن هارمونیک برادهها و کاهش چتر کمک میکند. با استفاده از یک ابزار 4 فلوت با گام متغیر به عنوان مثال، فلوتها را میتوان با فاصله 90.5 درجه، 88.2 درجه، 90.3 درجه و 91 درجه (در مجموع 360 درجه) از هم قرار داد.
4.1. روکش تیغ فرز انگشتی کارباید چه اهمیتی دارد؟
برخی فرزهای انگشتی کارباید دارای پوششهای مهندسیشدهای هستند که برای افزایش مقاومت ابزار در برابر سایش و حرارت و بهبود عملکرد در شرایط مشخص طراحی شدهاند. نوع پوشش باید متناسب با جنس قطعه و کاربرد ابزار انتخاب شود. برای مثال، پوششی که برای ماشینکاری فولاد طراحی شده است الزاماً بهترین گزینه برای آلومینیوم نیست.
5.1. تفاوت فرز انگشتی کارباید و HSS چیست؟
فرزهای انگشتی HSS و کارباید از نظر جنس و ویژگیهای عملکردی تفاوت دارند.
| ویژگی | فرز کارباید | فرز HSS |
| جنس ابزار | کارباید تنگستن | فولاد تندبر |
| سختی | بیشتر | کمتر |
| مقاومت سایشی | معمولاً بالاتر | مناسب |
| قابلیت استفاده در سرعتهای بالا | مناسبتر در بسیاری از کاربردها | محدودتر |
| مقاومت در برابر ضربه | حساستر به ضربه و شرایط ناپایدار | معمولاً بیشتر |
| کاربرد | ماشینکاری دقیق و شرایط با سرعت بالاتر | طیف متنوعی از ماشینکاری |
این جدول یک مقایسه کلی است و عملکرد واقعی ابزار به گرید، هندسه، پوشش و شرایط ماشینکاری بستگی دارد.
6.1. سوالات متداول؟
- تیغ فرز انگشتی کارباید چیست؟
تیغ فرز انگشتی کارباید ابزاری برشی با پایه کارباید تنگستن است که برای عملیات مختلف فرزکاری مانند شیارزنی، خشنکاری، پرداخت و ماشینکاری فرمهای مختلف استفاده میشود.
- تفاوت فرز انگشتی سرتخت و سرکروی چیست؟
فرز سرتخت دارای انتهای تخت است و برای سطوح تخت و شیارها کاربرد دارد، در حالی که فرز سرکروی دارای نوک نیمکروی است و بیشتر برای سطوح منحنی، سهبعدی و قالبسازی استفاده میشود.
- تعداد شیار فرز انگشتی چه اهمیتی دارد؟
تعداد شیار روی فضای تخلیه براده، تعداد لبههای برش درگیر و عملکرد ابزار تأثیر میگذارد. انتخاب تعداد فلوت باید بر اساس جنس قطعه و نوع عملیات انجام شود.
- آیا فرز انگشتی کارباید برای آلومینیوم مناسب است؟
بله، برخی فرزهای انگشتی کارباید بهطور اختصاصی برای آلومینیوم و آلیاژهای آن طراحی میشوند. این ابزارها معمولاً دارای هندسه و تعداد فلوت مناسب برای تخلیه سریع براده هستند؛ اما انتخاب نهایی باید بر اساس مشخصات همان ابزار انجام شود.
- آیا فرز انگشتی کارباید برای فولاد مناسب است؟
بله، انواع مختلفی از فرزهای انگشتی کارباید برای ماشینکاری فولاد تولید میشوند. گرید کارباید، پوشش، هندسه ابزار و پارامترهای برش باید متناسب با نوع فولاد انتخاب شوند.
- فرز انگشتی کارباید بهتر است یا HSS؟
این دو ابزار برای شرایط یکسانی طراحی نشدهاند. کارباید معمولاً سختی و مقاومت سایشی بالاتری دارد و در بسیاری از کاربردها امکان استفاده از سرعت برش بالاتری را فراهم میکند، در حالی که HSS در برخی شرایط به دلیل چقرمگی و رفتار متفاوت خود کاربرد مناسبی دارد.


