

راهنمای جامع هلدر تراشکاری؛ از کدخوانی تا خرید مطمئن
هلدر تراشکاری رابط بین دستگاه تراش و اینسرت تراشکاری است. هلدر از دو بخش اصلی تشکیل میشود: ساقه که به دستگاه متصل میشود و بست که اینسرت را مهار میکند. تمایز اساسی هلدرهای تراشکاری با ابزارهای یکپارچه مانند تیغچههای تراشکاری در قابلیت تعویض لبه برنده است. برخلاف ابزارهای یکپارچه، خود هلدر بهصورت دائمی روی دستگاه باقی میماند و فقط اینسرت پس از کند شدن تعویض میشود. این ویژگی باعث کاهش چشمگیر هزینههای تولید در تیراژهای متوسط و بالا میشود. انتخاب نادرست هلدر منجر به لرزش، کاهش دقت ابعادی، عمر کوتاه اینسرت و آسیب به دستگاه میشود.

1. هلدر تراشکاری چیست؟
هلدر تراشکاری یک ابزار نگهدارنده برای اینسرت تراشکاری است که در ماشینهای تراشکاری دستی یا کنترل عددی CNC به منظور تغییر شکل، رزوه تراشی یا اضافه کردن ویژگیهایی مانند شیارها یا خطوط به قطعات کار کاربرد دارد. هلدرها یک ساقه دارند که به دستگاه تراش متصل میشود و یک قسمت برش دارند که اینسرت تراشکاری روی آن سوار میشود. همانطور که دستگاه تراش قطعه کار روی سه نظام را میچرخاند، هلدر در جای خود ثابت میماند. اینسرتها دارای لبههای برش متعدد هستند و میتوان آنها را زمانی که لبه قدیمی میشکند یا میسوزد چرخاند و از لبه برش دیگر استفاده کرد. همچنین، میتوان آنها را با اینسرت جدید که با هولدر تراشکاری سازگار است، بدون برداشتن کل هولدر از روی دستگاه تعویض کرد. هولدرها و اینسرتهای تراشکاری در کاربردهای مختلف فلزکاری و تولید با حجم بالا و سرعت بالا نسبت به تیغچههای تراشکاری قدیمی ارجحیت دارند.
هلدرهای اینسرت تراش از جنس فولاد سخت تولید میشوند که یک نشیمنگاه (سیت) از جنس کارباید روی هلدرها وجود دارد که اینسرت روی آن به کمک یک پیچ و/یا کلمپ قرار میگیرد. وجود سیت برای ایجاد یک سطح مسطح برای اینکه اینسرت بتواند روی آن قرار گیرد، ضروری است. با این کار، توانایی اینسرت برای تحمل بار برش افزایش پیدا میکند. سطح سیت اینسرت ممکن است یک جهتگیری حرکت مثبت، منفی یا دوطرف را ارایه دهد.
2. انواع هلدر تراشکاری بر اساس عملکرد ماشینکاری
- هلدر روتراش
این گروه برای تراش طولی یا همان روتراشی روی قطر خارجی قطعات استفاده میشوند. هلدرهای روتراش با ساقه مربعی تولید میشوند و ابعاد رایج آنها شامل ۲۰×۲۰، ۲۵×۲۵ و ۳۲×۳۲ میلیمتر است. این هلدرها انواع مختلفی از اینسرتها شامل مربعی (S با زاویه ۹۰ درجه)، لوزوی (C با زاویه ۸۰ درجه) و مثلثی (T با زاویه ۶۰ درجه) را میپذیرند.
- هلدر داخل تراش
برای ماشینکاری سطوح داخلی به کار میروند. این هلدرها معمولاً ساقه گرد دارند و درون گیرههای مخصوص قرار میگیرند. مهمترین مشخصه یک هلدر داخل تراش، حداقل قطر سوراخ قابل ورود است که باید با قطر قطعه کار مطابق باشد. نسبت طول به قطر در این هلدرها نباید از ۴ بیشتر شود، در غیر این صورت لرزش غیرقابل کنترلی رخ خواهد داد.
- هلدر برش و شیارزنی
برای برش و شیارزنی خارجی و داخلی طراحی شدهاند. پهنای شیار هلدر باید دقیقاً با پهنای اینسرت مطابقت داشته باشد؛ به عنوان مثال اینسرت MGMN200 فقط در هلدر با شیار ۲ میلیمتری جای میگیرد.
- هلدر رزوهزنی
برای رزوهزنی خارجی و داخلی با یک لبه استفاده میشوند. این هلدرها با کدهایی مانند ER16 (رزوهزنی خارجی راستگرد) و IR16 (رزوهزنی داخلی راستگرد) مشخص میشوند و باید با فرم رزوه (متری، UNC، UNF و غیره) مطابق باشند.
3. سیستمهای بست اینسرت در هلدر تراشکاری
- پین با شیب مثبت (S)
اینسرت با یک پیچ از بالا مستقیماً به بدنه هلدر مهار میشود. این سیستم سادهترین روش بست است و برای اینسرتهای زاویه مثبت با سوراخ مرکزی کاربرد دارد. تعویض اینسرت در این سیستم بسیار سریع است، اما استحکام مهار در عملیاتهای سنگین محدودیت دارد.
- روبند (C)
یک بست جداگانه از روی اینسرت را فشار میدهد و فضای کافی برای نصب براده شکن بین اینسرت و بست فراهم میکند. این سیستم برای اینسرتهای زاویه منفی بدون سوراخ مرکزی طراحی شده و در عملیاتهای برادهبرداری سنگین عملکرد قابل قبولی دارد.
- پین و کلمپ (M)
ترکیبی از روبند و پین قفلشونده از زیر است. این سیستم بیشترین استحکام را فراهم میکند و برای عملیاتهای برش ناپیوسته که لرزش شدیدی به ابزار منتقل میشود، بهترین گزینه محسوب میشود. هلدرهای پین و کلمپ پرکاربردترین نوع برای اینسرتهای منفی هستند.
- چکمهای با شیب منفی (P)
یک اهرم یا پین از زیر اینسرت را به دیواره هلدر فشار میدهد. این سیستم دقت تکرارپذیری بالایی در جایگذاری اینسرت دارد و برای اینسرتهای با سوراخ مخروطی طراحی شده است.
تمام گیرههای بالا توسط یک پین به اینسرت فشار وارد میکنند. در صورت نیاز، یک براده شکن از نوع کاربید سیمانی بین کلمپ و اینسرت قرار میگیرد. تمامی گیرهها به غیر از گیره روبند به اینسرت دارای سوراخ نیاز دارند. پین درون سوراخ اینسرت قرار میگیرد تا آن را محکم به سطح بچسباند. گیره مرکب، به طور همزمان با استفاده از یک قفل پین و یک روبند، هنگام برشهای سنگین توصیه میشود.
4. مشخصات فنی هولدر تراشکاری
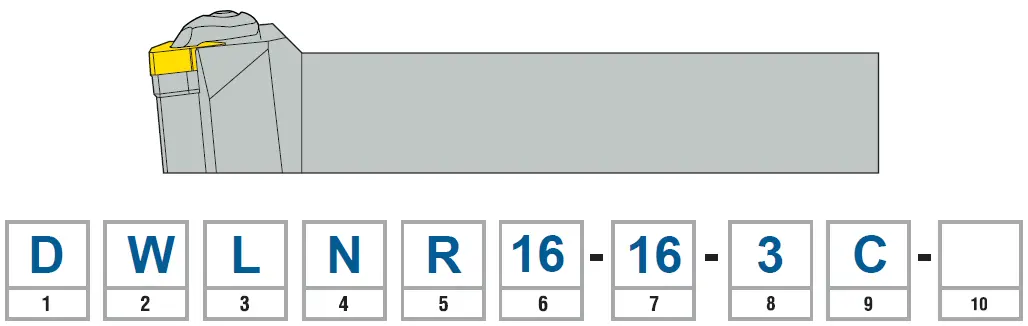
مشخصات فنی زیر با استاندارد ملی آمریکا، ANSI B212.5-2002، برای هولدرهای متریک تراشکاری مطابقت دارد. هر حرف یا عدد در سیستم استاندارد یک ویژگی خاص را بیان میکند.
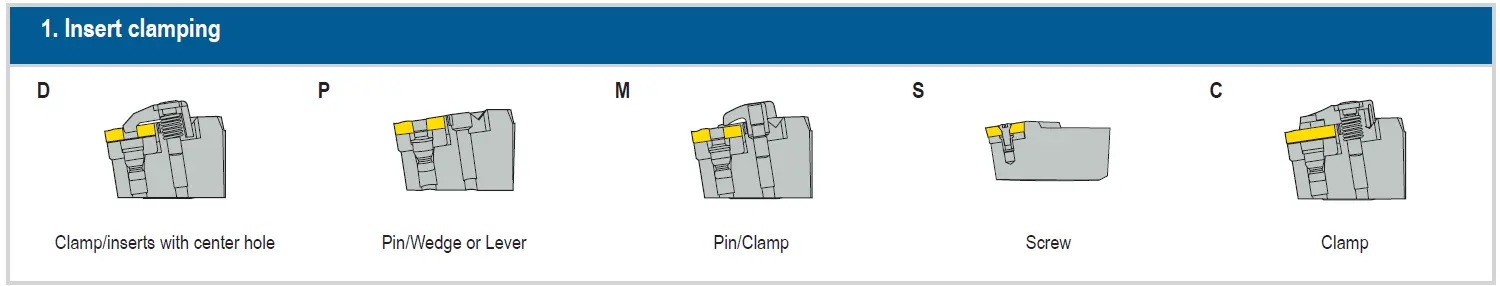
1) روش نگه داشتن یا بستن اینسرت:
- گیره کلمپی (روبند) با شیب مثبت: C
- مرکب (پین و کلمپ) با شیب منفی: M
- پین چکمهای با شیب منفی: P
- گیره پین با شیب مثبت: S
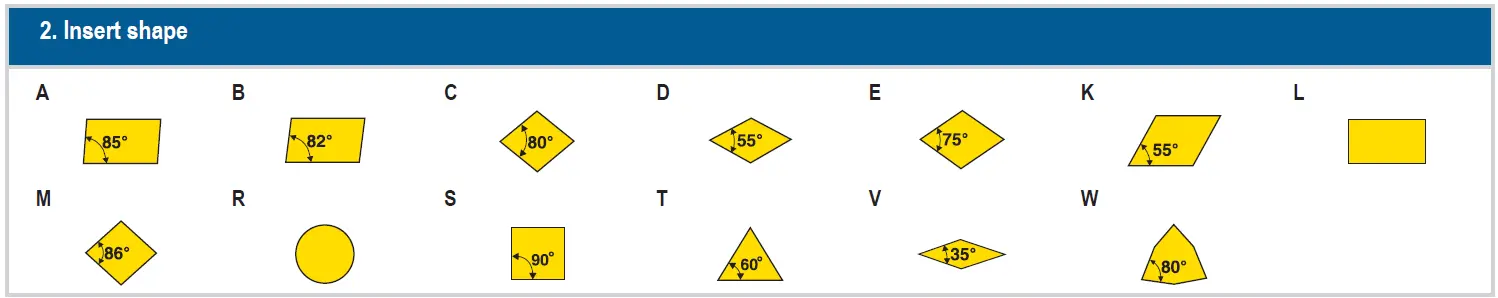
2) شکل هندسی اینسرت:
شکل هندسی اینسرت با یک حرف مشخص میشود:
شش ضلعی: H
هشت ضلعی: O
پنج ضلعی: P
مربع: S
مثلثی: T
لوزی، زاویه 80 درجه: C
لوزی، زاویه 55 درجه: D
لوزی، زاویه 75 درجه: E
لوزی، زاویه 86 درجه: M
لوزی، زاویه 86 درجه: V
شش ضلعی: W
مستطیل شکل: L
متوازی الاضلاع، زاویه 85 درجه: A
متوازی الاضلاع، زاویه 82 درجه: B
متوازی الاضلاع، زاویه 55 درجه: K
گرد: R
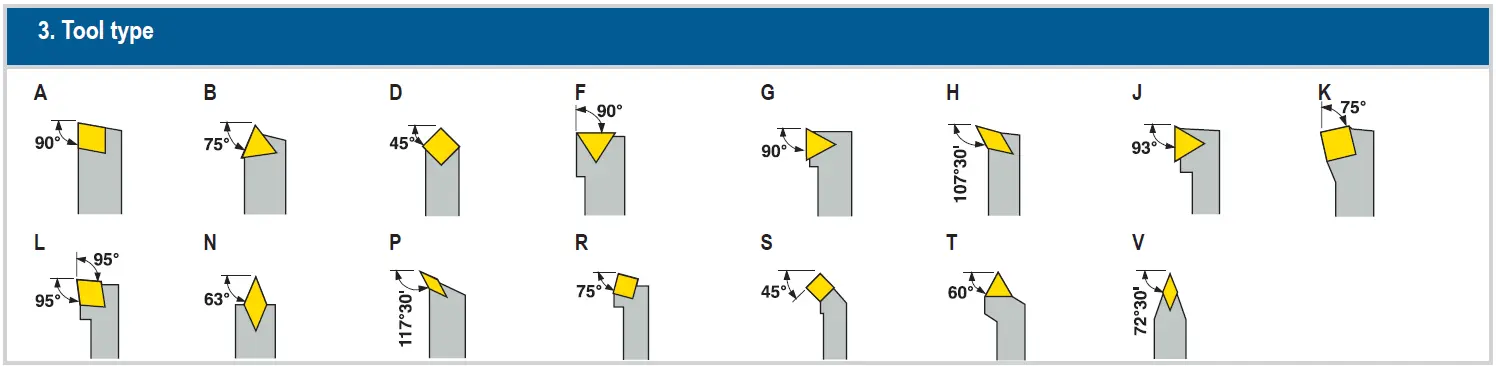
3) زاویه لبه برش:
زاویه لبه برش کناری یا زاویه لبه برش انتهایی با یک حرف لاتین به صورت زیر مشخص میشود:
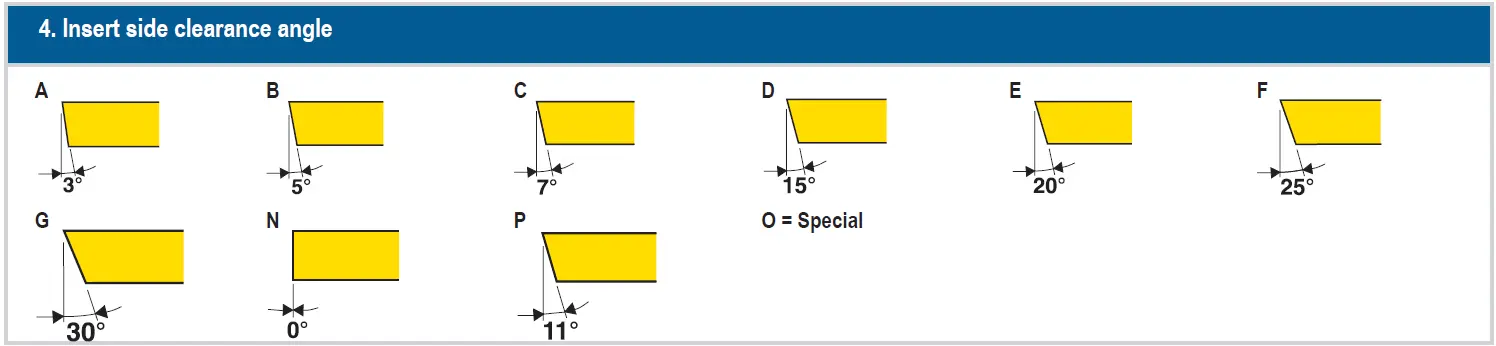
4) زاویه آزاد اینسرت:
زاویه آزاد اینسرت با یک حرف لاتین به صورت زیر مشخص میشود:
(A) 3-درجه؛
(B) 5-درجه؛
(C) 7-درجه؛
(D) 15-درجه؛
(E) 20-درجه؛
(F) 25-درجه؛
(G) 30-درجه؛
(N) صفر-درجه؛
(P) 11-درجه.
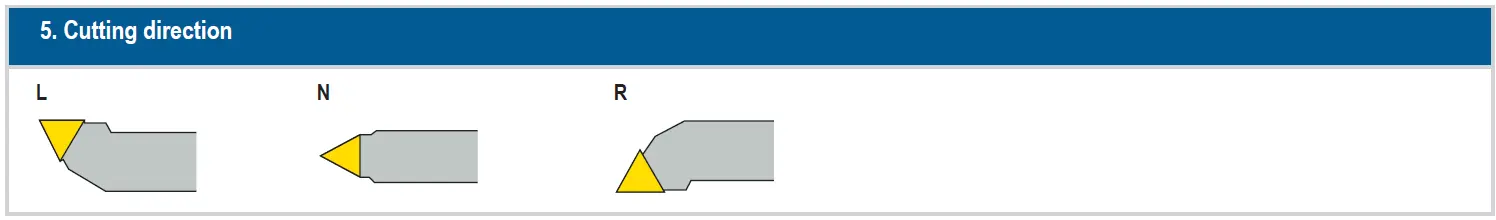
5) سمت برش:
سمت برش هولدر تراشکاری با یک حرف لاتین به صورت زیر مشخص میشود:
(R) از راست به چپ
(L) از چپ به راست
(N) دو طرف
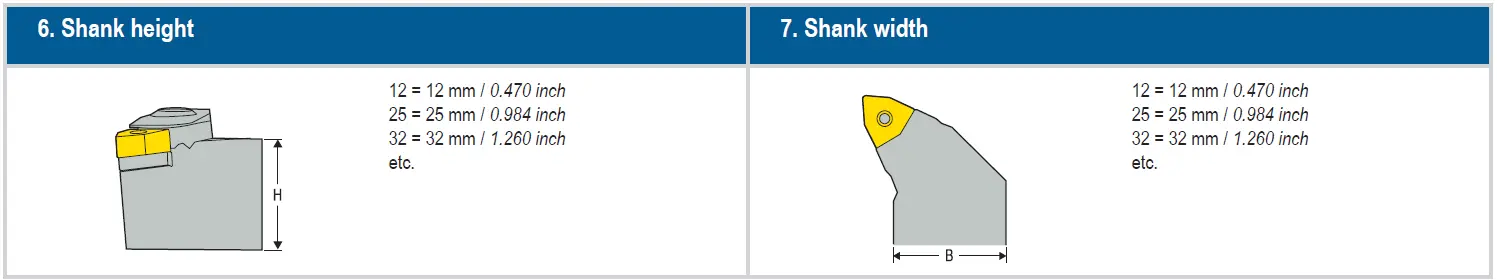
6 و 7) ارتفاع و عرض هولدر تراشکاری برای مقاطع مستطیلی:
ارتفاع و عرض هولدر تراشکاری به صورت یک عدد دو رقمی در واحد میلیمتر بیان میشود. به عنوان مثال، عرض 25 میلیمتر به صورت 25 کدگذاری میشود و عرض 8 میلیمتر به صورت 08 کدگذاری میشود.
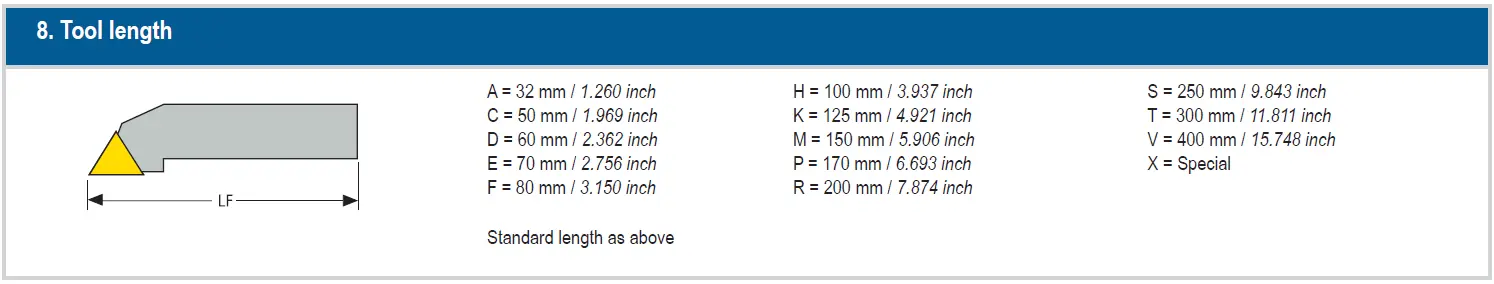
8) طول هولدر تراشکاری:
طول هولدر تراشکاری با یک حرف لاتین به صورت زیر مشخص میشود:
A، 32 mm;
B، 40 mm;
C، 50 mm;
D، 60 mm;
E، 70 mm;
F، 80 mm;
G، 90 mm;
H، 100 mm;
J، 110 mm;
K، 125 mm;
L، 140 mm;
M، 150 mm;
N، 160 mm;
P، 170 mm;
Q، 180 mm;
R، 200 mm;
S، 250 mm;
T، 300 mm;
U، 350 mm;
V، 400 mm;
W، 450 mm;
Y، 500 mm;
X، طول سفارشی.
9) اندازه اینسرت:
اندازه اینسرتها به صورت زیر کدگذاری میشود:
برای شکل هندسی R قطر بر حسب میلیمتر و برای سایر اشکال هندسی طول جانبی را به عنوان اندازه در نظر میگیرند و به صورت یک عدد دو رقمی مینویسند. به عنوان مثال، نماد طول ضلع 16.5 میلیمتری 16 است.
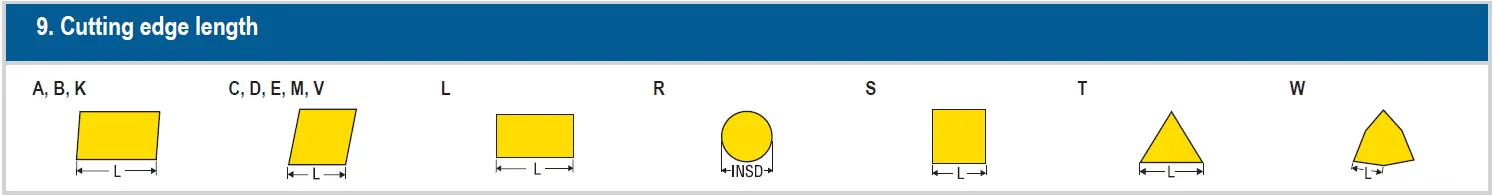
10) تلورانس:
تلورانس هولدر تراشکاری با یک حروف لاتین به صورت زیر مشخص میشود:
———————————–
سوالات متداول؟
۱. تفاوت هلدرهای راستگرد و چپگرد در چیست؟
هلدر راستگرد از راست به چپ (به سمت سه نظام) حرکت میکند و برای تراشکاری معمولی روی دستگاههای استاندارد کاربرد دارد. هلدر چپگرد از چپ به راست حرکت میکند و بیشتر در عملیاتهای خاص یا دستگاههای با جهت چرخش معکوس استفاده میشود. هلدر مستقیم در هر دو جهت قابلیت تراشکاری دارد.
———————————–
۲. چگونه بفهمیم کدام اینسرت با هلدر ما سازگار است؟
با خواندن کد ISO حکشده روی بدنه هلدر. این کد شامل اطلاعاتی درباره شکل اینسرت، زاویه آزاد، سیستم بست و سایز اینسرت است.
———————————–
- چرا هلدر من در حین کار میلرزد و چگونه آن را رفع کنم؟
لرزش هلدر معمولاً به دلایل زیر رخ میدهد: طول بیش از حد هلدر داخلی، سفت نبودن کامل بستها، انتخاب سیستم بست نامناسب برای برش ناپیوسته، یا سایز نادرست ساقه هلدر نسبت به گیره دستگاه.

